
Beim Abriss gibt es keine schwierige Frage. Alles weg, fertig.

Eine Halle wird nicht gebaut, indem man Material auf ein Grundstück kippt. Es gibt eine Reihenfolge. Fundamente, Stützen, Binder, Pfetten, Verband, Dach, Wand, Tore, Technik. Jeder Schritt hält den vorherigen an Ort und Stelle.
Demontage heißt, diese Reihenfolge rückwärts zu gehen. Und zwar sauber, denn ein Tragwerk verzeiht wenig, wenn man ihm in der falschen Reihenfolge die Aussteifung wegnimmt. Wer schon einmal gesehen hat, wie sich ein Hallenrahmen verdreht, weil der Windverband zu früh raus war, macht diesen Fehler kein zweites Mal.
1A Abriss demontiert in Hannover und der Region Hallen, Stahlkonstruktionen, Maschinen, Produktionsanlagen und technische Einbauten. Manchmal als Vorstufe zum Abbruch, manchmal als eigenständiger Auftrag, wenn ein Betrieb umzieht, umbaut oder eine Anlage austauscht.
Der Unterschied zum Abriss ist schnell erklärt. Beim Abriss zählt, wie schnell das Material im Container liegt. Bei der Demontage zählt, in welchem Zustand es dort ankommt.

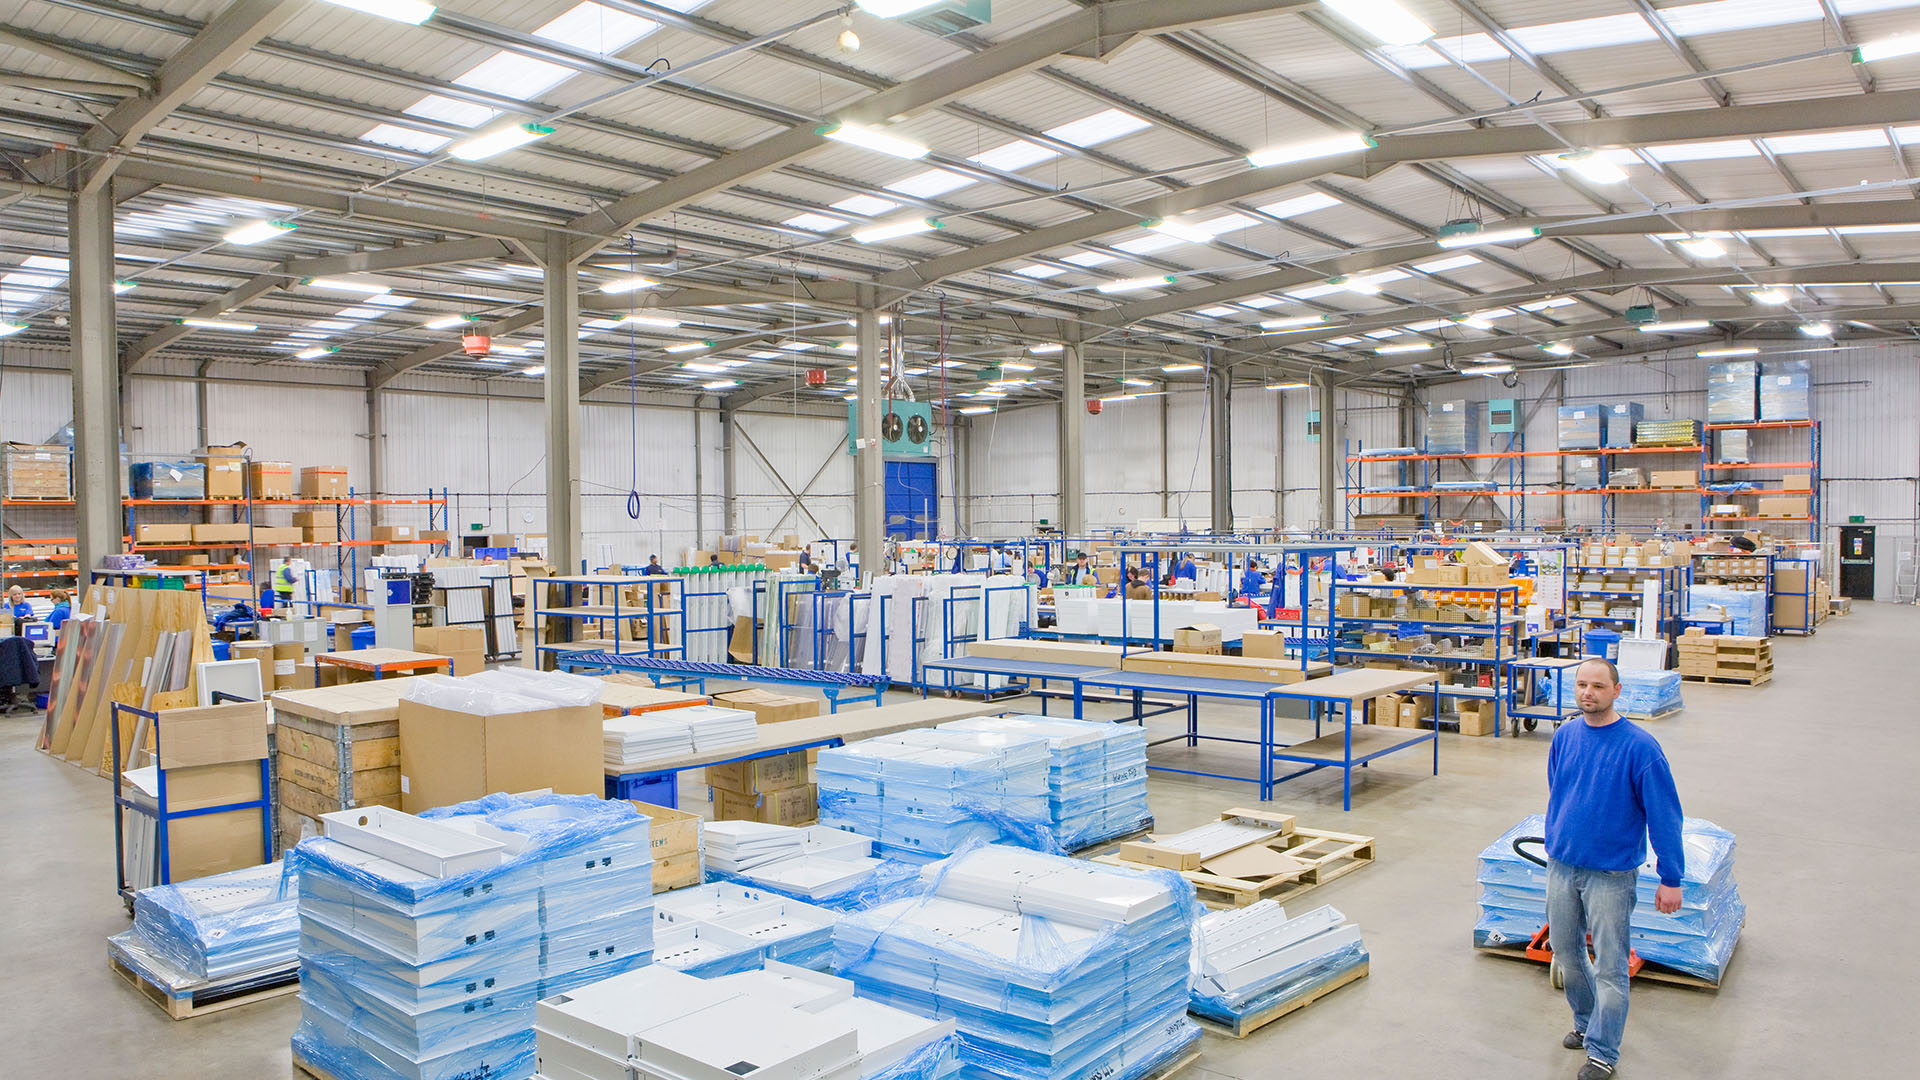
Fünf Fragen, die wir vor jedem Angebot stellen
Ein Demontageangebot ohne Antworten auf diese Punkte ist geraten, nicht gerechnet. Deshalb kommen sie beim Ortstermin als Erstes.
Soll etwas heil bleiben? Eine Maschine, die an einem anderen Standort wieder laufen soll, wird völlig anders ausgebaut als eine, die zum Schrotthändler geht. Wiederverwendung bedeutet Kennzeichnen, Dokumentieren, Verpacken, oft auch Fotografieren vor dem Trennen. Das kostet Zeit, spart Ihnen aber die Neuanschaffung.
Wie ist die Konstruktion gefügt? Geschraubt lässt sich lösen. Geschweißt muss getrennt werden. Bei alten Hallen findet man beides nebeneinander, weil in dreißig Jahren mehrfach umgebaut wurde.
Was hängt noch dran? Strom, Druckluft, Medienleitungen, Sprinkleranlage, Absaugung. Nichts davon wird getrennt, bevor es freigeschaltet und freigegeben ist.
Wie kommt es raus? Reichweite des Krans, Tragfähigkeit der Bodenplatte, Torhöhe, Kurvenradius auf dem Betriebsgelände. Ein Binder, der nicht ums Eck passt, wird eben zweimal geteilt.
Läuft der Betrieb weiter? Wenn ja, bestimmt das die Arbeitszeiten und nicht wir.
Hallendemontage: was in welcher Reihenfolge fällt
Bei einer Stahlhalle läuft die Demontage in Hannover meist nach demselben Muster ab, unabhängig von der Größe.
Zuerst kommt raus, was nicht zur Konstruktion gehört. Regale, Einbauten, Trennwände, Bürocontainer im Hallenschiff, Beleuchtung, Kabeltrassen. Danach die Haustechnik, sofern sie nicht ohnehin schon stillgelegt ist.
Dann die Hülle. Sandwichpaneele, Trapezbleche, Lichtbänder, Rinnen. Wo Dämmung eingebaut ist, muss vorher geklärt sein, um welches Material es sich handelt, denn ältere Hallen bringen an dieser Stelle gelegentlich künstliche Mineralfasern mit.
Anschließend Tore und Anbauteile, danach die Dachhaut und die Pfetten. Erst wenn das Dach offen ist, geht es an die Binder. Die werden angeschlagen, gesichert, gelöst und abgesetzt, nicht gefällt. Zum Schluss die Stützen, meist mit dem Kran am Haken, und die Fußpunkte an den Fundamenten.
Was danach noch steht, sind Bodenplatte und Fundamente. Ob die bleiben oder mit raus müssen, hängt daran, was auf der Fläche entstehen soll. Häufig übernehmen wir das gleich mit, weil zweimal anreisen niemandem hilft.
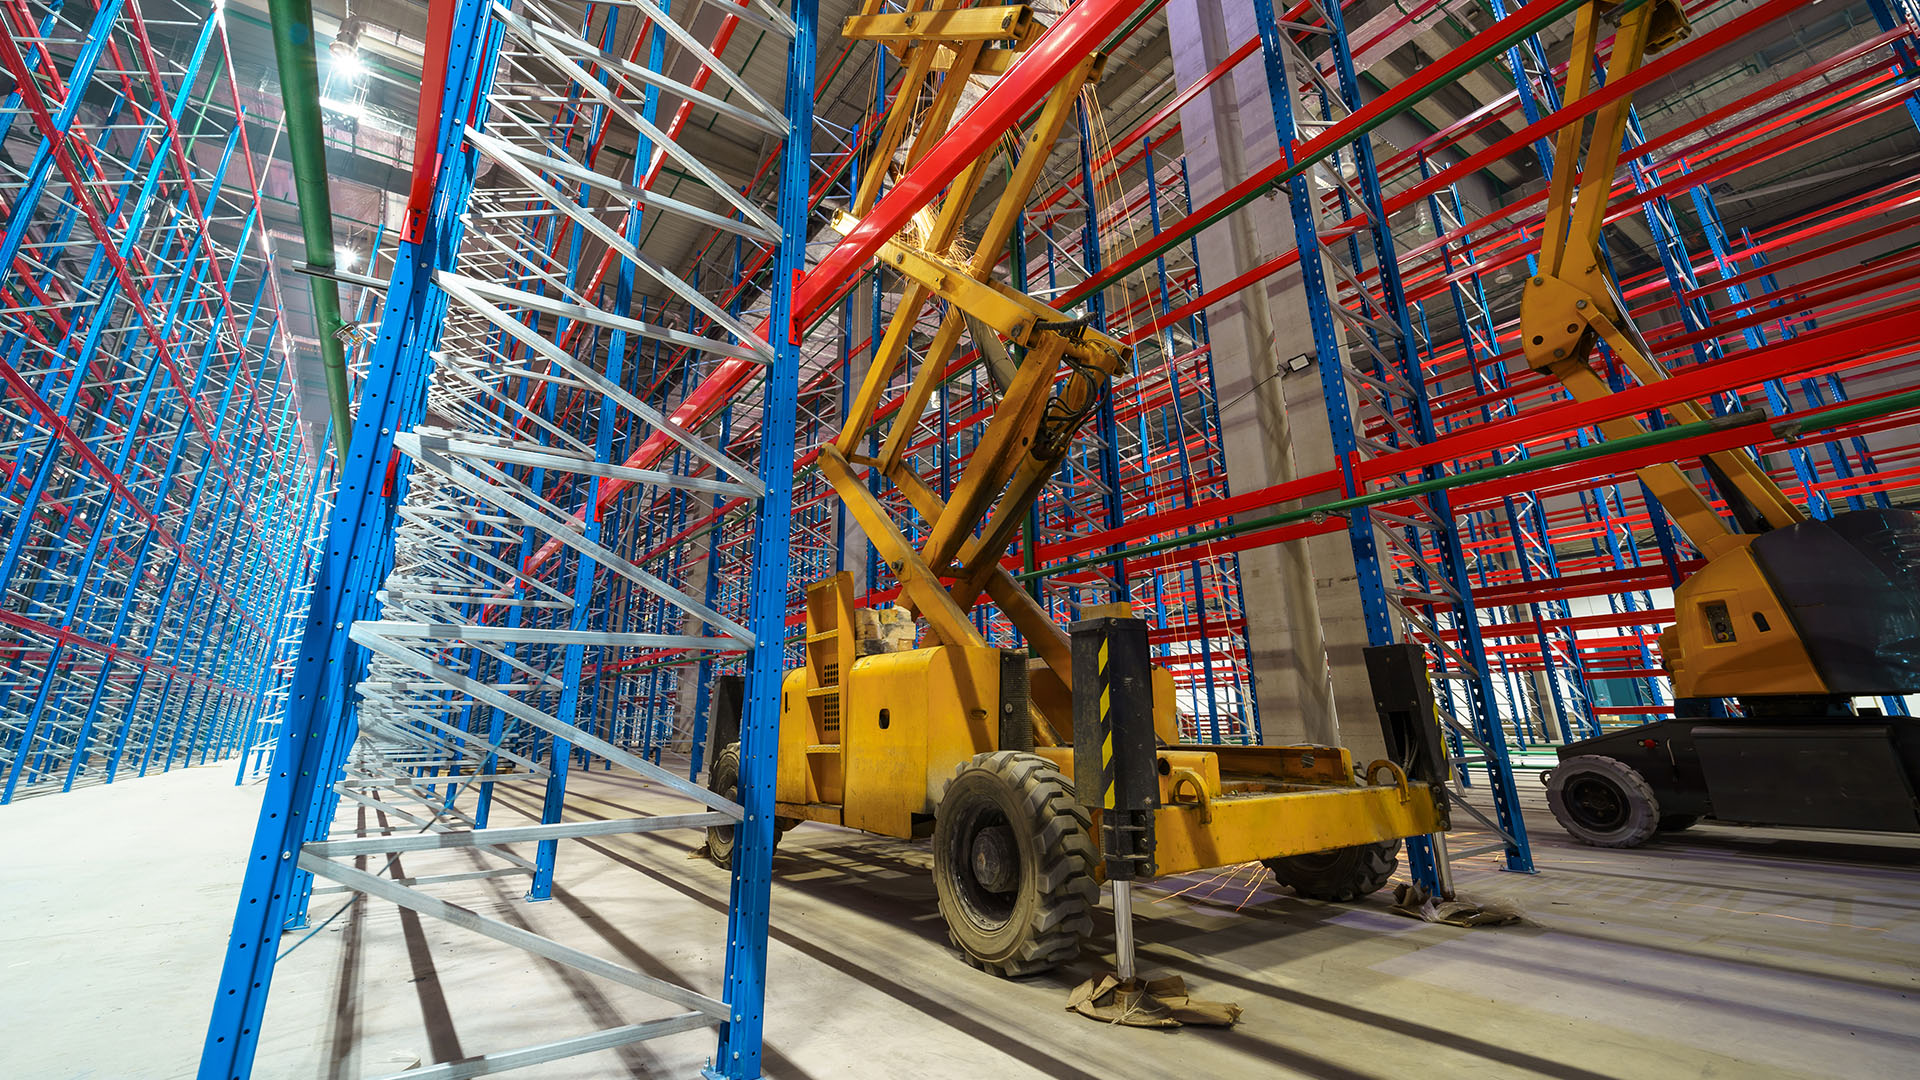
Anlagen, Maschinen und Technik
Der zweite große Bereich hat mit Gebäuden wenig zu tun. Da geht es um das, was drinsteht.
Produktionslinien, Pressen, Späneförderer, Lackieranlagen, Kompressoren, Kälte- und Lüftungstechnik, Silos, Rohrleitungssysteme, Kranbahnen. Solche Aufträge kommen selten von Bauherren, sondern von technischen Leitern und Instandhaltern, die einen Termin haben und ihn halten müssen.
Hier zählt vor allem Verlässlichkeit im Zeitfenster. Wenn eine Anlage im Werksurlaub raus muss und die neue in derselben Woche eingebracht wird, gibt es keinen Puffer. Wir planen solche Einsätze deshalb rückwärts vom Endtermin und stimmen ab, wer wann welche Freigabe erteilt.
Dazu kommt die Dokumentation. Freischaltung, Entleerung, Spülung, Reinigung von Restmedien, Übergabeprotokoll. Bei Anlagen, die Öle, Kühlschmierstoffe oder Chemikalien geführt haben, gehört das zum Auftrag und nicht zum guten Willen.
Und wenn die Anlage weiterleben soll, wird demontiert wie ein Umzug: nummeriert, verzeichnet, transportsicher verpackt. Wir haben schon Anlagen zerlegt, die anderswo drei Wochen später wieder produziert haben.
Unverbindlich Angebot anfragenDer Punkt, an dem Demontage sich rechnet
Abbruch kostet. Demontage kostet auch, bringt aber als einzige Leistung in diesem Gewerbe regelmäßig etwas zurück. Der Grund ist banal. In einer mittelgroßen Stahlhalle stecken Tonnen an Baustahl, dazu Kupfer aus der Elektrik, Aluminium aus Fenstern und Toren, Edelstahl aus der Technik. Wird das getrennt erfasst und sauber angedient, erzielt es Erlöse. Landet dasselbe Material geschreddert im Mischcontainer, zahlen Sie für die Entsorgung.
Zwischen diesen beiden Wegen liegen bei einem größeren Objekt Beträge, über die es sich lohnt nachzudenken, bevor der erste Trennschnitt gesetzt wird. Deshalb legen wir vor Beginn fest, welche Fraktionen entstehen, wo sie zwischengelagert werden und in welcher Reihenfolge abgefahren wird. Auf beengten Betriebsgeländen ist genau das oft die schwierigere Aufgabe, weil Lagerfläche fehlt und die Zufahrt gleichzeitig für die Anlieferung gebraucht wird.
Was verwertbar ist, rechnen wir im Angebot gegen. Das gilt auch für gebrauchte Maschinen, die sich noch verkaufen lassen, statt in die Presse zu wandern.

„Was nicht mehr trägt, muss weichen.“
Sprechen wir über Ihre Demontage
Demontage ist Terminarbeit. Eine Anlage muss im Werksurlaub raus, die neue kommt zwei Wochen später, und dazwischen gibt es keinen Puffer. Oder eine Halle soll leer sein, bevor der Rohbauer anrückt. Bei solchen Vorhaben zählt weniger die Frage, ob es geht, sondern ob es im Fenster geht.
Sagen Sie uns deshalb zuerst, was raus soll und bis wann. Ob es sich um ein Hallentragwerk, eine Stahlkonstruktion, eine Produktionslinie oder technische Einbauten handelt, macht für die Planung den entscheidenden Unterschied. Ebenso wichtig: Soll etwas heil bleiben und andernorts wieder aufgebaut werden, oder geht alles in die Verwertung? Das verändert das gesamte Vorgehen.
Beim Ortstermin klären wir Verbindungen, Zugänglichkeit, Hebetechnik und Freischaltungen. Läuft der Betrieb nebenan weiter, stimmen wir Arbeitszeiten und Abgrenzung direkt mit Ihrem Verantwortlichen ab.
Aufstellpläne, Typenschilder, alte Montageunterlagen oder Fotos schicken Sie am besten vorab per Mail. Bei technischer Anlagentechnik sparen die den meisten Abstimmungsaufwand.
info@1A-Abriss.de +49 (0) 511 850 007 94 Kontaktformular
Wie wird die Reihenfolge beim Rückbau eines Hallentragwerks aus der Verbandsanordnung abgeleitet, wenn Dach- und Wandverbände unterschiedliche Lastpfade für Wind quer und längs bilden, und ab welchem Zeitpunkt ist ein temporärer Montageverband erforderlich?
Wer eine Halle demontiert, arbeitet an einem Bauteilgefüge, das mit jedem gelösten Anschluss labiler wird. Der Bestand, mit dem wir bei der Demontage in Hannover regelmäßig zu tun haben, stammt überwiegend aus den Siebzigern bis Neunzigern: Rahmentragwerke aus Walzprofilen, Fachwerkbinder auf Pendelstützen, Pfetten in Kaltprofilen, Trapezblech oder Sandwich als Hülle. Solche Konstruktionen sind konsequent auf Materialminimum gerechnet. Aussteifung findet dort statt, wo sie unbedingt nötig ist, und nirgendwo sonst. Genau das macht die Reihenfolge beim Rückbau zur eigentlichen Ingenieurleistung.
Zwei Richtungen, die nichts miteinander zu tun haben
Wind greift eine Halle aus jeder Richtung an, aber der Weg, den die Last nach unten nimmt, unterscheidet sich fundamental danach, ob quer oder längs angeströmt wird.
In Querrichtung, also senkrecht zur Traufe, trägt der Rahmen. Beim Zweigelenkrahmen wird die Horizontallast über Biegung in Stiel und Riegel abgetragen, die Rahmenecke überträgt das Moment. Bei eingespannten Stützenfüßen wandert ein erheblicher Anteil direkt in die Fundamente, die dafür entsprechend dimensioniert sind. Verbände findet man in dieser Richtung oft überhaupt nicht, weil sie schlicht nicht gebraucht werden.
In Längsrichtung existiert keine Rahmenwirkung. Die Rahmen stehen hintereinander wie Scheiben und sind untereinander nur über Pfetten, Wandriegel und Verbände gekoppelt. Wind auf den Giebel wird zunächst in die Giebelstützen eingeleitet, von dort in die Dachebene, läuft im Dachverband als horizontal liegender Fachwerkträger bis zum Verbandsfeld und wird dort über den Wandverband senkrecht nach unten in die Fundamente geführt.
Diese Trennung der Lastpfade ist der Ausgangspunkt jeder Rückbauplanung. Wer einen Riegel schneidet, greift in die Querrichtung ein. Wer eine Verbandsdiagonale löst, greift in die Längsrichtung ein. Beides ist getrennt zu bewerten, und der Fehler passiert meistens dort, wo jemand annimmt, das eine hätte etwas mit dem anderen zu tun.
Wo die Verbände liegen und warum sie dort liegen
Bei der Bestandsaufnahme vor einer Hallendemontage nehmen wir zuerst die Aussteifung auf. Interessant sind Anzahl und Lage der Dachverbandsfelder, die Wandverbände in den Längswänden, die Ausbildung der Längsriegel, die Stützenfußkonstruktion und die Frage, ob die Hülle rechnerisch mitwirkt.
Ein Punkt, der viele überrascht: Das Verbandsfeld liegt fast nie am Giebel. Bei Hallen ab etwa fünf oder sechs Achsen ist es eingerückt, häufig ins zweite oder dritte Feld, und bei langen Hallen finden sich zwei Felder symmetrisch zur Mitte. Der Grund ist die Temperaturdehnung. Eine Stahlhalle von hundert Metern Länge dehnt sich bei einer Temperaturänderung von 40 Kelvin um
ΔL = α_T · ΔT · L = 1,2 · 10⁻⁵ · 40 · 100.000 mm = 48 mm
Wären beide Giebel starr ausgesteift, entstünden Zwangskräfte, die kein Anschluss aufnimmt. Die Halle bekommt deshalb einen Festpunkt in der Mitte und darf sich nach beiden Seiten frei bewegen.
Für die Demontage heißt das: Das stabilisierende Feld sitzt ausgerechnet dort, wo man aus logistischen Gründen gern anfangen würde, nämlich in der Mitte oder im gut zugänglichen Bereich.
Fehlen Unterlagen, was bei älteren Hallen der Normalfall ist, wird das System bei der Begehung aufgenommen. Dachverbände erkennt man an gekreuzten Rundstählen mit Spannschlössern oder an Winkelprofilen zwischen zwei Bindern, Wandverbände an entsprechenden Kreuzen zwischen zwei Stützen. Ebenso wichtig ist die Frage, ob spätere Umbauten Verbände beseitigt haben. Ein nachträglich eingebautes Sektionaltor in einem Verbandsfeld ist keine Seltenheit, und dann hängt die Längsaussteifung an weniger Bauteilen, als die ursprüngliche Statik vorsah.
Die Reihenfolge, die sich daraus ergibt
Der Grundsatz ist einfach zu formulieren und in der Ausführung unbequem: Ein Verband bleibt stehen, bis alles abgetragen ist, was er hält.
Praktisch läuft eine Hallendemontage damit so ab. Zuerst raus, was nicht zum Tragwerk gehört, also Einbauten, Regale, Bürocontainer im Hallenschiff, Beleuchtung, Medienleitungen. Kranbahnen bekommen eine eigene Betrachtung, weil ihre Konsolen in die Stützen einbinden und die Bahn in Längsrichtung stabilisierend wirken kann.
Danach die Hülle, allerdings mit der Einschränkung, dass Trapezbleche als Schubfeld angesetzt sein können. Trifft das zu, muss der Ersatz vorher stehen, sonst entfällt die Aussteifung, bevor überhaupt am Stahl gearbeitet wurde.
Anschließend Dachhaut und Pfetten, aber nur außerhalb der Verbandsfelder. Die Pfetten im Verbandsfeld selbst bleiben liegen, denn sie bilden die Gurte des liegenden Fachwerkträgers, als der der Dachverband wirkt. Wer sie mitnimmt, hat einen Verband ohne Gurte, also nichts.
Dann werden die Binder abgetragen, von den Giebeln her zum Verbandsfeld hin. Jeder abgesetzte Binder verkleinert die Angriffsfläche, ohne den Längslastpfad zu berühren.
Am Ende bleibt ein kurzer Abschnitt aus zwei Rahmen mit dem Verbandsfeld dazwischen. Der wird abgespannt und zuletzt zerlegt.
Der Punkt, an dem ein Montageverband unvermeidlich wird
Drei Konstellationen zwingen dazu, einen temporären Verband einzubauen, bevor weitergearbeitet werden kann.
Die erste betrifft den Teilrückbau. Soll nur ein Hallenabschnitt verschwinden und der Rest weiter genutzt werden, was bei Gewerbeobjekten in Hannover häufig vorkommt, und liegt das einzige Verbandsfeld im abzutragenden Bereich, bekommt der verbleibende Teil ein Aussteifungsproblem. Dann wird zuerst ein Ersatzverband im Restbau eingebaut, geprüft und freigegeben, und erst danach wird getrennt.
Die zweite betrifft die mitwirkende Hülle. Näheres dazu in der Frage zur Schubfeldwirkung, aber die Konsequenz ist dieselbe: Ersatz vor Abnahme.
Die dritte betrifft die Dauer der Zwischenzustände. Ein teilweise zerlegtes Tragwerk, das über Nacht, übers Wochenende oder über eine Bauunterbrechung stehen bleibt, muss für den vollen Windlastfall standsicher sein. Was während des Arbeitstags bei ruhigem Wetter trägt, trägt am Sonntag bei Sturm möglicherweise nicht.
Bemessung: von der Windlast zur Diagonale
Die Rechnung läuft in vier Schritten.
Zunächst die Einwirkung. Der Böengeschwindigkeitsdruck folgt aus Windzone und Geländekategorie, für Hannover üblicherweise Windzone 2 im Binnenland. Die Kraft ergibt sich zu
F_w = c_f · q_p · A_ref
Der Kraftbeiwert ändert sich gegenüber dem Nutzungszustand erheblich, und zwar in beide Richtungen. Ein nacktes Rahmentragwerk wird durchströmt statt umströmt, die projizierte Fläche ist wesentlich kleiner. Für Fachwerkkonstruktionen wird der Beiwert über den Völligkeitsgrad
φ = A_proj / A_umriss
bestimmt. Bei einem Fachwerkbinder mit φ = 0,25 liegt die Angriffsfläche bei einem Viertel der Umrissfläche, allerdings mit einem höheren Kraftbeiwert je Fläche, weil jeder Stab einzeln umströmt wird.
Ungünstig ist der Zustand mit geschlossener Wand und offenem Dach. Volle Angriffsfläche, reduzierte Aussteifung. Diesen Zustand vermeidet man durch die Reihenfolge, statt ihn zu bemessen.
Zweiter Schritt: die Imperfektionslasten. Kein Bauteil steht exakt lotrecht, und unter Vertikallast erzeugt jede Schiefstellung eine Horizontalkomponente
H_i = φ_0 · N
Bei Bestandsbauten wird die tatsächliche Schiefstellung durch Lotmessung erfasst. Vierzig Jahre Nutzung, Setzungen der Fundamente und der eine oder andere Staplerkontakt bringen Werte hervor, die über den Ansätzen für Neubauten liegen.
Dritter Schritt: die Stabkraft. Bei einem Verbandsfeld der Breite b und der Höhe h beträgt der Diagonalenwinkel
α = arctan(h/b)
und die Kraft in der Diagonale
D = H / cos α
Ein Zahlenbeispiel: b = 6,0 m, h = 5,5 m, damit α = 42,5 Grad und cos α = 0,737. Bei einer aufzunehmenden Horizontalkraft von H = 52 kN folgt D = 70,6 kN.
Vierter Schritt: der Querschnitt. Bei Zugbeanspruchung genügt
A_erf = D · γ_M0 / f_y
Bei S235 und γ_M0 = 1,0 wären das 70.600 / 235 = 300 mm², also rund 20 Millimeter Rundstahl. Bei Druckbeanspruchung tritt der Stabilitätsnachweis hinzu, mit Abminderung über den Knickbeiwert. Aus diesem Grund werden Montageverbände praktisch immer als Zugkreuze ausgeführt, bei denen jede Richtung von einer Diagonale allein abgetragen wird und die andere ausfällt.
Der Anschluss entscheidet, nicht der Stab
Hier scheitern temporäre Verbände in der Praxis. Die Diagonale ist schnell gerechnet, die Krafteinleitung in den Bestand nicht.
Wird an Stahl angeschlossen, ist die Schweißeignung des Bestandsmaterials zu klären. Ältere Baustähle können Kohlenstoffgehalte aufweisen, die Vorwärmung erfordern. Auskunft gibt das Kohlenstoffäquivalent
CEV = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15
zu bestimmen über eine Materialprobe. Wer ohne diese Prüfung an einem unbekannten Stahl schweißt, riskiert Aufhärtung in der Wärmeeinflusszone und Kaltrisse, und das ausgerechnet an einem Bauteil, das die Standsicherheit sichern soll.
Wird an Beton angeschlossen, also an Stützenfüße oder Fundamente, kommen Injektions- oder Verbundanker zum Einsatz. Nachzuweisen sind Stahlversagen, Herausziehen, Betonkantenbruch und Spalten. Da die Betongüte im Bestand unbekannt ist, gehören Auszugsversuche vor Ort dazu.
Und die Kraft muss nach unten weiter. Ein Verband, der in der Dachebene endet, verschiebt das Problem lediglich. Er wird bis in die Gründung geführt, wo die Horizontalkomponente über Sohlreibung und Erdwiderstand abzutragen ist. Bei kleinen Einzelfundamenten ist das keineswegs selbstverständlich, und gelegentlich muss ballastiert oder rückverankert werden.
Steifigkeit ist die zweite Bedingung
Ein Verband, der die Kraft aufnimmt, sich dabei aber weit verformt, schützt nur bedingt. Die Steifigkeit einer Diagonale beträgt
k_D = E · A · cos²α / L_D
Aus der zulässigen Horizontalverschiebung folgt eine Mindeststeifigkeit, die den Querschnitt oft stärker bestimmt als die Festigkeit. Bei Zugstangen mit Spannschlössern kommt hinzu, dass ein schlaffes Element erst nach spürbarer Bewegung trägt. Montageverbände werden deshalb vorgespannt, und die Vorspannung wird kontrolliert, nicht nach Gefühl angezogen.
Was in die Abbruchanweisung gehört
Aus der Betrachtung wird ein Dokument: Lage der vorhandenen Verbände im Grundriss und in den Ansichten, Abtragsreihenfolge mit nummerierten Abschnitten, Lage und Bemessung des Montageverbands, Zeitpunkt seines Einbaus, Freigabepunkt vor dem Lösen der Originalaussteifung, und ein Windgrenzwert, ab dem die Arbeiten einzustellen sind.
Der letzte Punkt wird gern vergessen. Auf jeder Hallendemontage gehört ein Anemometer zur Ausrüstung, und der Zustand, in dem die Baustelle verlassen wird, muss die volle Windlast aushalten, nicht die vom Dienstagvormittag.
Überwacht wird über Lotmessungen an festgelegten Stützen, ergänzt um Sichtkontrolle der Anschlusspunkte und der Spannschlösser. Zunehmende Schiefstellung, Bewegung an den Ankerplatten oder ein sichtbar durchhängendes Zugkreuz führen zur sofortigen Unterbrechung.
Wie verändert sich das Tragverhalten eines Fachwerkbinders beim Anheben an zwei Anschlagpunkten gegenüber dem Einbauzustand, und wie wird nachgewiesen, dass Zugstäbe nicht auf Druck beansprucht und dabei ausknicken?
Ein Fachwerkbinder ist ein durchoptimiertes Bauteil. Jeder Stab hat im Einbauzustand genau eine Aufgabe, und die Querschnitte sind entsprechend knapp gewählt. Zugstäbe dürfen dünn sein, weil Zug kein Stabilitätsproblem kennt und die volle Streckgrenze ausgenutzt werden darf. Druckstäbe fallen gedrungener aus und bekommen Zwischenhalterungen.
Beim Anheben kippt diese Aufteilung teilweise um. Der Binder liegt nicht mehr auf zwei Auflagern, er hängt an zwei Punkten. Was vorher zog, drückt nun, und die schlanken Stäbe geraten in einen Zustand, für den sie nie ausgelegt waren. Bei der Demontage von Hallen in Hannover ist genau das der Vorgang, bei dem in der Vergangenheit die meisten Bauteilschäden entstanden sind.
Der Binder im Einbauzustand
Unter Dachlast verhält sich ein Fachwerkbinder wie ein Balken. Das Feldmoment beträgt
M = q · l² / 8
und die Gurtkräfte folgen näherungsweise aus
N_Gurt = M / h_s
mit h_s als Systemhöhe zwischen den Gurtachsen.
Ein Rechenbeispiel für eine typische Gewerbehalle: q = 14 kN/m, l = 22 m, h_s = 2,0 m.
M = 14 · 484 / 8 = 847 kNm
N_Gurt = 847 / 2,0 = 423,5 kN
Der Untergurt zieht also mit gut 420 Kilonewton, der Obergurt drückt mit demselben Betrag. Die Diagonalen wechseln je nach Neigung zwischen Zug und Druck, wobei die Kraft aus der Querkraft folgt:
N_Diag = V / sin α
Für die spätere Betrachtung ist ein Detail wesentlich: Der Obergurt ist im Einbauzustand seitlich gehalten, nämlich durch die Pfetten und über diese durch den Dachverband. Seine Knicklänge um die schwache Achse entspricht dem Pfettenabstand, also typischerweise zwei bis drei Metern. Der Untergurt dagegen ist häufig gar nicht oder nur an wenigen Punkten gehalten. Er zieht ja, und ein ziehender Stab braucht keine Halterung.
Was der Hebevorgang daraus macht
Sobald zwei Anschlagpunkte gesetzt sind, entsteht ein Dreifeldsystem: zwei Kragarme und ein Innenfeld. Über den Anschlagpunkten herrscht negatives Moment, also Zug oben und Druck unten.
Damit wird der Untergurt in den Kragarmbereichen auf Druck beansprucht. Ausgerechnet der Stab, der nirgends seitlich gehalten ist.
Die Größe der Beanspruchung lässt sich einfach angeben. Für einen Kragarm der Länge a unter Eigengewicht g gilt
M_Krag = g · a² / 2
Für das Innenfeld zwischen den Anschlagpunkten mit der Stützweite l_i folgt
M_Feld = g · l_i² / 8 − M_Krag
Setzt man beide Beträge gleich, ergibt sich die günstigste Anschlagposition. Für einen gleichmäßig belasteten Träger der Gesamtlänge L liegt sie bei
a = L · (√2 − 1) / 2 ≈ 0,207 · L
Bei L = 22 Metern also bei rund 4,55 Metern von jedem Ende. Das Restmoment beträgt dann in beiden Bereichen etwa
M = 0,0214 · g · L²
Bei einem Bindereigengewicht von g = 1,4 kN/m folgt M ≈ 14,5 kNm. Über die Systemhöhe von 2,0 Metern ergibt das eine Gurtkraft von rund 7,3 Kilonewton, im Kragarmbereich als Druck im Untergurt.
Sieben Kilonewton klingen nach nichts. Der nächste Abschnitt zeigt, warum sie es nicht sind.
Der Stabilitätsnachweis
Für Zug lautet der Nachweis
N_Ed ≤ N_pl,Rd = A · f_y / γ_M0
Für Druck kommt die Stabilität hinzu:
N_b,Rd = χ · A · f_y / γ_M1
Der Abminderungsbeiwert χ folgt aus dem bezogenen Schlankheitsgrad
λ̄ = √(A · f_y / N_cr)
mit der Verzweigungslast
N_cr = π² · E · I / L_cr²
Die Knicklänge geht quadratisch ein, und genau sie ändert sich beim Heben um Größenordnungen.
Angenommen, der Untergurt besteht aus zwei Winkeln L 90×90×9, gekreuzt angeordnet, mit A = 31,0 cm² und I_z = 210 cm⁴ um die schwache Achse. Im Einbauzustand mit einer Halterung alle 3,0 Meter:
N_cr = π² · 210.000 · 2.100.000 / 3000² = 483.600 N ≈ 484 kN
Beim Heben, ohne jede Zwischenhalterung, über einen Kragarm von 4,55 Metern und mit der ungünstigen Annahme freier Länge über 9,0 Meter im Bereich zwischen Anschlagpunkt und benachbarter Halterung:
N_cr = π² · 210.000 · 2.100.000 / 9000² = 53.700 N ≈ 54 kN
Bei λ̄ ergibt sich mit A · f_y = 3100 · 235 = 728.500 N
λ̄ = √(728.500 / 53.700) = √13,57 = 3,68
Ein bezogener Schlankheitsgrad von 3,68 führt über die Knickspannungslinie zu einem χ in der Größenordnung von 0,06 bis 0,07. Die aufnehmbare Druckkraft sinkt damit auf etwa
N_b,Rd ≈ 0,065 · 728.500 / 1,1 = 43.000 N ≈ 43 kN
Der Nachweis geht hier noch auf, weil nur 7,3 Kilonewton anstehen. Wird jedoch ungünstiger angeschlagen, etwa bei a = 0,35 · L, steigt das Kragarmmoment auf
M_Krag = 1,4 · 7,7² / 2 = 41,5 kNm
und damit die Druckkraft im Untergurt auf rund 21 Kilonewton. Kommt eine Anfahr- oder Bremsbeschleunigung des Krans hinzu, die über einen dynamischen Beiwert erfasst wird, und liegt der Binder schwerer als angenommen, weil Korrosionsschutz, anhaftender Staub und angeschraubte Anbauteile mitwiegen, ist die Reserve schnell aufgebraucht.
Was zusätzlich zu betrachten ist
Zwei Effekte kommen zur reinen Momentenumkehr hinzu, und beide werden regelmäßig übersehen.
Biegedrillknicken. Ein hängender Binder ist über seine gesamte Länge seitlich frei. Er kann als Ganzes ausweichen und sich dabei verdrehen. Maßgebend ist das ideale Biegedrillknickmoment
M_cr = ζ · (π / L) · √(E·I_z · G·I_T + (π²·E²·I_z·I_w) / L²)
mit I_T als Torsionsträgheitsmoment und I_w als Wölbwiderstand. Bei offenen Querschnitten mit geringer Torsionssteifigkeit, und dazu gehören Fachwerkbinder aus Winkeln und Rohren praktisch immer, ist dieser Nachweis häufig maßgebend. Er ist der eigentliche Grund, warum lange Binder beim Anheben seitlich ausschlagen.
Schiefzug. Werden die Seile ohne Traverse direkt zum Kranhaken geführt, entsteht eine Horizontalkomponente. Die Seilkraft beträgt
S = G / (2 · sin β)
mit β als Winkel zur Horizontalen. Bei G = 65 kN und β = 60 Grad folgt S = 37,5 kN je Seil, mit einer Horizontalkomponente von 18,8 kN je Seite. Bei β = 30 Grad steigt die Seilkraft auf 65 kN und die Horizontalkomponente auf 56,3 kN. Diese Kraft drückt den Obergurt zusätzlich zusammen, und zwar in einem Zustand, in dem er seitlich nicht gehalten ist.
Aus diesem Grund gilt in der Praxis ein Mindestwinkel, unterhalb dessen ohne Traverse nicht gehoben wird.
Maßnahmen, die tatsächlich helfen
Traverse. Sie führt die Seile senkrecht, eliminiert den Schiefzug und erlaubt es, die Anschlagpunkte frei nach der Momentenbetrachtung zu wählen statt nach der Kranstellung. Bei Bindern über etwa fünfzehn Meter Länge ist sie Standard.
Anschlagen am Knotenpunkt. Zwischen den Knoten anzuschlagen belastet den Gurt lokal auf Biegung, wofür Fachwerkstäbe nicht bemessen sind. Der Anschlagpunkt liegt am Knoten, notfalls über eine Umlenkung.
Vier statt zwei Anschlagpunkte. Reduziert die Kragarmmomente erheblich. Der Preis ist ein statisch unbestimmtes Hebesystem, in dem die Lastverteilung von den Seillängen abhängt. Ohne Lastausgleich über Ausgleichrollen oder Waagbalken hängt dann möglicherweise die gesamte Last an zwei der vier Punkte.
Temporäre Aussteifung. Ein aufgeschraubtes oder geheftetes Hilfsprofil, das den Untergurt seitlich koppelt oder die Biegedrillknicklänge halbiert. Aufwand von einer halben Stunde, verglichen mit einem verformten Binder eine gute Investition.
Teilen vor dem Heben. Bei sehr großen Spannweiten oft der einfachste Weg. Die Trennstelle wird dabei statisch gewählt, also im Bereich geringer Gurtkräfte, nicht dort, wo die Säge gerade steht.
Ablauf beim Absetzen
Vor dem Anheben wird die Last ermittelt. Aus Bestandsunterlagen über die Profilangaben, sonst rechnerisch aus Querschnitt und Länge mit 7850 kg/m³, zuzüglich Zuschlägen für Anbauteile, Beschichtung und anhaftendes Material. Bei alten Hallenbindern sind zehn bis fünfzehn Prozent Aufschlag realistisch.
Danach die Schwerpunktlage. Bei symmetrischen Bindern unkritisch, bei Bindern mit einseitig angehängter Technik, Rohrleitungen oder aufgesetzten Aufbauten nicht. Ein falsch eingeschätzter Schwerpunkt lässt das Bauteil am Haken kippen, und ab dann bestimmt die Physik den weiteren Ablauf.
Der Binder wird vollständig gelöst, bevor angehoben wird. Ein Anheben gegen ein noch verschraubtes Auflager erzeugt Kräfte, die in keinem Nachweis stehen und die im Zweifel den Anschluss zerreißen statt ihn zu lösen.
Beim Absetzen kommt der Binder auf Lagerhölzer, die nach derselben Momentenbetrachtung angeordnet werden wie die Anschlagpunkte. Ein Binder, der am Boden auf zwei ungünstig gesetzten Kanthölzern liegt, kann sich dabei mehr verformen als während des gesamten Hebevorgangs. Das gilt besonders dann, wenn er zwischengelagert wird und tagelang so liegt.
Für die Demontage gilt derselbe Grundsatz wie für jeden Rückbau im Bestand: Kein Bauteil ist für den Zustand bemessen, in den man es beim Zerlegen bringt. Dieser Zustand wird gerechnet, nicht abgeschätzt.
Wie werden planmäßig vorgespannte Schraubverbindungen der Kategorie C beim Rückbau gelöst, wenn Vorspannkraft, Reibbeiwert und Korrosionszustand die tatsächliche Losdrehmomentcharakteristik bestimmen?
Bei der Demontage von Stahlbauten in Hannover treffen wir auf zwei grundverschiedene Verbindungsarten. Ältere Konstruktionen aus den Sechzigern und früher sind häufig genietet oder mit Scher-Lochleibungsverbindungen ausgeführt. Ab den Siebzigern setzen sich hochfeste vorgespannte Schraubverbindungen durch, und die verhalten sich beim Lösen anders, als die meisten erwarten.
Der Unterschied liegt darin, dass diese Verbindungen nicht über den Schaft tragen, sondern über Reibung. Wer sie löst, greift in ein vorgespanntes System ein.
Was die Kategorie C bedeutet
Scher- und Lochleibungsverbindungen werden in Kategorien eingeteilt. Kategorie A überträgt die Kraft über Lochleibung und Abscheren, ohne planmäßige Vorspannung. Kategorie B ist gleitfest im Gebrauchszustand, Kategorie C gleitfest im Grenzzustand der Tragfähigkeit.
Bei Kategorie C wird die Last vollständig über Reibung zwischen den Blechen übertragen. Die Schraube selbst wird nicht auf Abscheren beansprucht, sondern erzeugt durch ihre Vorspannung die Normalkraft, aus der die Reibung entsteht. Die übertragbare Kraft je Reibfläche beträgt
F_s,Rd = (k_s · n · μ / γ_M3) · F_p,C
mit k_s als Beiwert für die Lochform, n als Anzahl der Reibflächen, μ als Reibbeiwert und F_p,C als planmäßiger Vorspannkraft.
Die Vorspannkraft ergibt sich aus
F_p,C = 0,7 · f_ub · A_s
mit f_ub als Zugfestigkeit des Schraubenwerkstoffs und A_s als Spannungsquerschnitt. Für eine M20 der Festigkeitsklasse 10.9 mit A_s = 245 mm² und f_ub = 1000 N/mm² folgt
F_p,C = 0,7 · 1000 · 245 = 171.500 N ≈ 172 kN
In jeder einzelnen Schraube stecken also rund siebzehn Tonnen Zugkraft. Bei einem Knoten mit acht Schrauben summiert sich das auf knapp 1400 Kilonewton.
Die gespeicherte Energie
Anders als beim Spannglied ist die freie Dehnlänge hier kurz, nämlich die Klemmlänge zuzüglich der mitwirkenden Anteile in Kopf und Mutter. Die gespeicherte Dehnungsenergie beträgt
U = F_p,C² · L_k / (2 · A_s · E)
Bei L_k = 40 mm, A_s = 245 mm² und E = 210.000 N/mm²:
U = 171.500² / (2 · 245 · 210.000) · 40 = 2,94 · 10¹⁰ / 1,029 · 10⁸ · 40 = 11,4 J
Elf Joule sind keine Gefährdung im Sinne eines Rückschlags, wie er bei Spanngliedern auftritt. Die Energie ist zu gering und die Verformung zu klein. Beim Lösen einer vorgespannten Schraube passiert also nicht das, was beim Durchtrennen eines Spannglieds geschieht.
Das eigentliche Problem liegt woanders: Solange die Verbindung vorgespannt ist, trägt sie über Reibung. Wird die Vorspannung entfernt, fällt der Reibschluss weg, und die Bleche können gegeneinander gleiten, bis sie am Schaft anliegen. Bei einer Verbindung unter Last bedeutet das einen Schlupf in Höhe des Lochspiels, üblicherweise ein bis zwei Millimeter, und einen schlagartigen Übergang von Reibungs- auf Lochleibungstragwirkung.
Genau das ist beim Rückbau die Gefährdung. Ein Knoten, an dem noch Last anliegt, verschiebt sich beim Lösen der ersten Schrauben, und die verbleibenden Schrauben nehmen die volle Kraft auf, wofür sie in dieser Konfiguration nicht bemessen sind.
Das Losdrehmoment
Beim Anziehen einer Schraube verteilt sich das aufgebrachte Moment auf drei Anteile: die Umsetzung in Vorspannkraft über die Gewindesteigung, die Gewindereibung und die Kopf- beziehungsweise Mutterauflagereibung. Beschrieben wird das über
M_A = F_p · (0,16 · P + 0,58 · d₂ · μ_G + D_km/2 · μ_K)
mit P als Gewindesteigung, d₂ als Flankendurchmesser, μ_G als Gewindereibbeiwert, D_km als mittlerem Auflagerdurchmesser und μ_K als Kopfreibbeiwert.
Der entscheidende Punkt: Nur etwa zehn bis fünfzehn Prozent des Anziehmoments werden in Vorspannkraft umgesetzt. Der Rest verschwindet in Reibung. Beim Lösen kehrt sich der Steigungsanteil um, die Reibungsanteile bleiben. Das Losdrehmoment beträgt daher
M_L = F_p · (0,58 · d₂ · μ_G + D_km/2 · μ_K − 0,16 · P)
Bei intakten Verbindungen liegt M_L etwa bei achtzig bis neunzig Prozent des Anziehmoments. Eine mit 490 Newtonmetern angezogene M20 der Klasse 10.9 lässt sich also mit ungefähr 400 bis 440 Newtonmetern lösen.
Warum die Rechnung im Bestand nicht aufgeht
Diese Werte gelten für den Neuzustand. Nach zwanzig oder vierzig Jahren im Bauwerk stimmen die Eingangsgrößen nicht mehr.
Korrosion im Gewinde. Rost hat ein Vielfaches des Volumens des Ausgangsmaterials. Er füllt das Gewindespiel und erhöht μ_G erheblich. Losdrehmomente, die das Anziehmoment um ein Mehrfaches übersteigen, sind bei stark korrodierten Verbindungen keine Seltenheit.
Setzverhalten. Über die Standzeit bauen sich Rauheitsspitzen ab, die Vorspannkraft sinkt. Bei feuerverzinkten Oberflächen kommt Kriechen der Zinkschicht hinzu. Vorspannverluste von zehn bis zwanzig Prozent sind normal.
Relaxation. Bei erhöhten Temperaturen, etwa in Bereichen mit Prozesswärme, tritt zusätzlicher Vorspannverlust auf.
Passungsrost. Zwischen den Reibflächen bildet sich unter Mikrobewegung ein hartes Oxid, das die Bleche regelrecht verklebt. Selbst nach vollständigem Entfernen der Schraube lassen sich die Bleche dann nicht trennen.
Für die Praxis bedeutet das: Das rechnerische Losdrehmoment ist ein Anhaltswert. Was tatsächlich nötig ist, zeigt sich an der ersten Schraube.
Vorgehen beim Lösen
Der Ablauf gliedert sich in vier Schritte.
Lastfreiheit herstellen. Vor dem Lösen wird das Bauteil abgestützt oder am Hebezeug angeschlagen, sodass am Knoten keine Kraft mehr anliegt. Das ist der wichtigste Punkt überhaupt. Wer an einem belasteten Knoten schraubt, provoziert genau den Schlupf, der zum Versagen führt.
Zustandsbeurteilung. Sichtprüfung auf Korrosion, Farbmarkierungen, Verformungen, Anrisse. Bei stark korrodierten Verbindungen wird gar nicht erst versucht zu lösen, sondern gleich getrennt.
Reihenfolge festlegen. Gelöst wird von außen nach innen beziehungsweise symmetrisch, damit die Restschrauben nicht einseitig belastet werden. Bei größeren Knoten wird zuerst über Kreuz entlastet.
Werkzeug wählen. Hydraulische Drehmomentschrauber erreichen die erforderlichen Momente kontrolliert und reaktionsarm. Schlagschrauber sind schneller, aber unkontrolliert und können den Schraubenkopf beschädigen. Kriechöl mit ausreichender Einwirkzeit hilft bei mäßiger Korrosion, bei starkem Befall nicht.
Lässt sich eine Schraube nicht lösen, wird sie getrennt: Mutter aufschneiden mit Trennschleifer oder Meißel, Schaft abbrennen, oder in beengten Situationen ausbohren. Beim thermischen Trennen ist zu beachten, dass hochfeste Schrauben durch Wärmeeintrag ihre Eigenschaften verlieren, was für die zu entfernende Schraube gleichgültig ist, für benachbarte verbleibende Verbindungen aber nicht.
Wiederverwendung
Eine planmäßig vorgespannte Schraube der Festigkeitsklasse 10.9 wird beim Anziehen bis in den Bereich der Streckgrenze beansprucht, bei Anziehverfahren mit Drehwinkelsteuerung sogar darüber hinaus. Sie hat sich dabei plastisch verformt.
Aus diesem Grund werden gelöste HV-Garnituren nicht wiederverwendet. Wird ein Tragwerk demontiert, um es andernorts wieder aufzubauen, sind sämtliche Garnituren neu zu beschaffen. Das gehört in die Kalkulation, weil es bei mehreren tausend Verbindungen einen relevanten Posten darstellt.
Die Bauteile selbst sind dagegen häufig wiederverwendbar. Voraussetzung ist die Prüfung der Lochleibungsbereiche auf Aufweitung, der Kontaktflächen auf Passungsrost und der Materialgüte über Bestandsunterlagen oder Materialprobe.
Dokumentation
Bei Demontage zum Wiederaufbau werden die Knoten vor dem Lösen aufgenommen: Position, Schraubenanzahl, Durchmesser, Festigkeitsklasse, Klemmlänge, Zustand. Die Bauteile werden gekennzeichnet, damit beim Wiederaufbau nicht geraten werden muss.
Der Grundsatz für die Baustelle lautet: Zuerst die Last wegnehmen, dann die Schraube. Umgekehrt geht es genau einmal.
Wie wird die Schubfeldwirkung von Trapezblechen und Sandwichpaneelen bei der Beurteilung der Hallenstabilität berücksichtigt, und welche Ersatzsteifigkeit muss ein Montageverband aufbringen, wenn die Hülle vor dem Tragwerk entfernt wird?
Wer eine Halle demontiert und mit der Hülle beginnt, weil das die naheliegende Reihenfolge ist, kann damit bereits die Aussteifung entfernt haben. Trapezbleche sind nicht immer nur Wetterschutz. In vielen Konstruktionen tragen sie rechnerisch zur Stabilität bei, und zwar in einem Umfang, der sich beim Rückbau bemerkbar macht.
Was ein Schubfeld ist
Ein Trapezblech ist in seiner Ebene sehr steif gegen Schubverformung, sofern es an allen vier Rändern befestigt ist. Es wirkt dann wie eine dünne Scheibe, die Horizontallasten aufnehmen und weiterleiten kann.
Physikalisch entspricht das der Wirkung einer Fachwerkdiagonale. Statt eines Stabes übernimmt die Blechfläche die Schubübertragung. Der Zusammenhang zwischen Schubkraft und Verformung wird über die Schubsteifigkeit S beschrieben:
S = γ · T / (K₁ + K₂/L_s)
wobei T die Schubkraft, γ die Schubverzerrung und K₁ sowie K₂ Beiwerte sind, die von Blechgeometrie, Profilform, Befestigungsart und Rippenlänge abhängen. Die Werte stammen aus Zulassungen und Herstellerangaben.
Wesentlich ist die Randbefestigung. Ein Blech, das nur in jeder zweiten Rippe befestigt ist, hat eine deutlich geringere Schubsteifigkeit als eines mit Befestigung in jeder Rippe. Ohne Randbefestigung an den Querrändern entfällt die Schubfeldwirkung vollständig.
Wann sie angesetzt wurde
Ob eine Halle ihre Schubfelder rechnerisch nutzt, lässt sich nicht durch Hinsehen entscheiden. Hinweise liefern mehrere Merkmale.
Fehlen Dachverbände vollständig, obwohl die Halle länger als drei oder vier Achsen ist, wurde die Aussteifung mit hoher Wahrscheinlichkeit über die Dachscheibe geführt. Dasselbe gilt, wenn die Blechbefestigung auffällig dicht ausgeführt ist, insbesondere mit durchgehender Randbefestigung an allen vier Seiten und mit Verbindungen an den Längsstößen. Solche Details kosten Geld und werden nur eingebaut, wenn sie statisch gebraucht werden.
Umgekehrt spricht eine Befestigung in jeder zweiten Rippe ohne Stoßverbindungen dafür, dass das Blech nur als Hülle gerechnet wurde.
Im Zweifel gilt: Ansetzen, dass die Scheibe mitwirkt. Ein Montageverband, der nicht gebraucht wurde, kostet einen Tag Arbeit. Eine Halle, die während der Demontage kippt, kostet erheblich mehr.
Sandwichpaneele verhalten sich ähnlich, aber schwächer. Ihre Schubsteifigkeit hängt zusätzlich vom Kernmaterial und dessen Schubmodul ab, und sie wird durch Kriechen des Kerns über die Zeit reduziert. Bei älteren Paneelen ist mit spürbaren Verlusten zu rechnen.
Die Größenordnung
Ein Beispiel verdeutlicht, worüber wir sprechen.
Eine Halle von 60 Metern Länge und 20 Metern Breite, Trapezblech als Dachscheibe. Wind auf den Giebel erzeugt eine Horizontalkraft in der Dachebene von etwa
F_w = c_f · q_p · A_giebel
Bei einer Giebelfläche von 130 m², q_p = 0,65 kN/m² und c_f = 1,2 folgt
F_w = 1,2 · 0,65 · 130 = 101 kN
Diese Kraft läuft über die Dachscheibe zu den Wandverbänden. Entfällt die Scheibe, muss ein Dachverband dieselbe Aufgabe übernehmen. Als liegender Fachwerkträger über 60 Meter Länge und 20 Meter Höhe, mit einer Gleichlast von rund 1,7 kN/m, ergibt sich das Moment
M = 1,7 · 60² / 8 = 765 kNm
und die Gurtkraft
N = 765 / 20 = 38,3 kN
Das ist beherrschbar. Kritisch ist nicht die Kraft, sondern die Steifigkeit, wie der nächste Abschnitt zeigt.
Die Steifigkeitsbedingung
Ein Aussteifungssystem hat zwei Aufgaben. Es muss die Kraft aufnehmen, und es muss die Verformung begrenzen. Der zweite Punkt ist beim Ersatz einer Dachscheibe der schwierigere.
Eine Trapezblechscheibe hat eine Schubsteifigkeit in der Größenordnung von mehreren tausend Kilonewton je Feld. Ein Fachwerkverband aus Rundstählen erreicht das nicht ohne Weiteres, weil seine Steifigkeit von der Dehnsteifigkeit der Diagonalen abhängt:
k_D = E · A · cos²α / L_D
Bei einer Diagonale aus Rundstahl Ø24 mit A = 452 mm², einer Länge von 21 Metern und α = 18 Grad folgt
k_D = 210.000 · 452 · 0,905 / 21.000 = 4090 N/mm ≈ 4,09 kN/mm
Um eine Horizontalverschiebung von 20 Millimetern nicht zu überschreiten, dürfte die Kraft demnach 82 Kilonewton nicht übersteigen. Bei den oben ermittelten 101 Kilonewton reicht das nicht, und der Querschnitt muss vergrößert werden, obwohl der Festigkeitsnachweis mit erheblicher Reserve erfüllt wäre.
Genau das ist der typische Fall bei Montageverbänden: Nicht die Festigkeit bestimmt den Querschnitt, sondern die Steifigkeit.
Hinzu kommt, dass Zugstangen mit Spannschlössern ohne Vorspannung erst nach einer Anfangsverformung tragen. Ein schlaffes Zugkreuz lässt die Halle erst um mehrere Zentimeter ausweichen, bevor es überhaupt Kraft aufnimmt. Die Vorspannung ist deshalb Teil des Nachweises und wird kontrolliert aufgebracht, nicht nach Handschlag.
Warum die Verformung so wichtig ist
Eine Halle, die sich unter Wind stark verformt, gerät in einen Kreislauf. Die Verschiebung erzeugt unter den Vertikallasten zusätzliche Horizontalkräfte nach Theorie zweiter Ordnung:
H_zus = N · δ / h
mit N als Vertikallast, δ als Horizontalverschiebung und h als Höhe. Diese Zusatzkraft vergrößert die Verschiebung, die wiederum die Kraft erhöht.
Der Vorgang konvergiert, solange die Systemsteifigkeit ausreichend ist. Unterschreitet sie einen kritischen Wert, konvergiert er nicht mehr, und das System versagt. Beurteilt wird das über den Verzweigungslastfaktor
α_cr = F_cr / F_Ed
Liegt α_cr unter dem Grenzwert, ist eine Berechnung nach Theorie zweiter Ordnung zwingend. Bei teilweise zurückgebauten Tragwerken ohne Hülle ist das regelmäßig der Fall, weil die Systemsteifigkeit erheblich unter der des Nutzungszustands liegt.
Praktisches Vorgehen
Vor der Abnahme der Hülle wird geklärt, ob sie mitwirkt. Ist die Frage nicht eindeutig zu beantworten, wird der Ersatz eingebaut.
Der Montageverband wird bemessen auf Windlast im Bauzustand plus Imperfektionslasten, wobei sowohl der Festigkeits- als auch der Steifigkeitsnachweis zu führen ist. Der Einbau erfolgt vollständig, einschließlich Anschlüssen und Weiterleitung bis in die Fundamente, bevor das erste Blech abgeschraubt wird.
Die Reihenfolge lautet damit: Verband einbauen, vorspannen, Freigabe durch die Bauleitung, dann Hülle abnehmen, dann Tragwerk zerlegen, und der Verband bleibt bis zuletzt.
Auf der Baustelle wird die Verformung beobachtet. Lotmessungen an definierten Stützen vor Beginn und in Intervallen während der Arbeiten, dazu Sichtkontrolle der Spannschlösser und Anschlusspunkte. Ein Windgrenzwert für die Einstellung der Arbeiten gehört ebenfalls dazu, und der Zustand beim Verlassen der Baustelle muss die volle Windlast aushalten.
Wer die Hülle abnimmt, ohne diese Frage geklärt zu haben, verlässt sich darauf, dass in den nächsten Tagen kein Wind aufkommt. In Hannover ist das keine belastbare Annahme.
Wie werden Schadstoffe aus Beschichtungssystemen älterer Stahlbauten beim thermischen Trennen beurteilt, und welche Absaug- und Schutzmaßnahmen ergeben sich aus der Freisetzungsrate im Bereich der Wärmeeinflusszone?
Bei der Demontage älterer Hallen und Stahlkonstruktionen in Hannover ist der Korrosionsschutz das Thema, das am häufigsten unterschätzt wird. Asbest im Dach hat inzwischen jeder auf dem Schirm. Dass die grünliche oder rostrote Farbschicht auf den Bindern beim Brennschneiden zu einer erheblichen Gefährdung wird, ist weniger präsent.
Dabei ist die Physik eindeutig: Beim thermischen Trennen wird der Stahl lokal auf über 1500 Grad erhitzt. Jede Beschichtung im Umfeld der Schnittstelle verdampft, zersetzt sich oder verbrennt unvollständig. Was dabei in die Atemluft gelangt, hängt davon ab, was in den Siebzigern aufgetragen wurde.
Was in alten Beschichtungen steckt
Bleiverbindungen. Bleimennige war jahrzehntelang der Standard-Grundanstrich im Stahlbau. Auch Bleichromate als Farbpigmente, erkennbar an kräftigen Gelb- und Orangetönen, waren verbreitet. Beim Erhitzen entstehen Bleioxiddämpfe, die als atembare Partikel freigesetzt werden. Blei ist reproduktionstoxisch und wirkt kumulativ, es reichert sich also im Körper an.
Chrom(VI)-Verbindungen. Zinkchromat und Strontiumchromat wurden als Korrosionsschutzpigmente eingesetzt. Chrom(VI) ist krebserzeugend, und beim thermischen Prozess kann auch aus Chrom(III) durch Oxidation Chrom(VI) entstehen.
Zink. Feuerverzinkte oder mit Zinkstaubfarbe beschichtete Bauteile setzen beim Trennen Zinkoxidrauch frei. Der klassische Auslöser des Metallrauchfiebers, das mit grippeähnlichen Symptomen einige Stunden nach der Exposition auftritt.
Cadmium. Seltener, aber in einzelnen Pigmenten und Überzügen vorhanden. Krebserzeugend, mit besonders niedrigen Grenzwerten.
Teerhaltige Beschichtungen. Steinkohlenteerpech-Epoxid wurde im Stahlwasserbau und bei erdberührten Bauteilen verwendet. Beim Erhitzen entstehen polyzyklische aromatische Kohlenwasserstoffe, allen voran Benzo(a)pyren als Leitkomponente.
PCB. In Beschichtungen als Weichmacher, überwiegend zwischen den späten Fünfzigern und 1978. Bei thermischer Zersetzung können unter ungünstigen Bedingungen Dioxine und Furane entstehen.
Chlorkautschuk. Verbreitet als Deckbeschichtung. Setzt beim Erhitzen Chlorwasserstoff frei.
Hinzu kommen die Anteile, die nicht aus der Beschichtung stammen, sondern aus dem Grundwerkstoff und dem Prozess selbst: Eisenoxide, Manganoxide aus dem Stahl und nitrose Gase aus der Verbrennungsluft.
Vorerkundung
Ohne Analyse ist keine belastbare Gefährdungsbeurteilung möglich. Erhoben werden Aufbau und Schichtdicke des Beschichtungssystems sowie die Gehalte der relevanten Elemente und Verbindungen.
Die Probenahme erfolgt durch Abnahme von Beschichtungsmaterial an mehreren repräsentativen Stellen, weil Bauwerke selten einheitlich beschichtet sind. Nachträgliche Überarbeitungen, Reparaturanstriche und unterschiedliche Bauabschnitte führen zu wechselnden Systemen an demselben Objekt.
Im Labor werden Blei, Chrom gesamt und Chrom(VI), Cadmium, Zink sowie bei Verdacht PAK und PCB bestimmt. Ergänzend gibt die Schichtdickenmessung Auskunft über die Menge, die je Flächeneinheit freigesetzt werden kann.
Eine Vor-Ort-Voruntersuchung mit mobiler Röntgenfluoreszenzanalyse liefert schnell Hinweise auf Schwermetalle und hilft bei der gezielten Probenahme, ersetzt die Laboranalytik aber nicht.
Abschätzung der Freisetzung
Die freigesetzte Menge lässt sich überschlägig aus der betroffenen Fläche und der Schichtdicke bestimmen. Für einen Trennschnitt der Länge l gilt
m_Schadstoff = 2 · l · b_WEZ · d_B · ρ_B · c_S
mit b_WEZ als Breite des thermisch beeinflussten Streifens beidseits der Schnittfuge, d_B als Beschichtungsdicke, ρ_B als Dichte der Beschichtung und c_S als Massenanteil des Schadstoffs. Der Faktor 2 berücksichtigt beide Seiten des Schnitts.
Ein Rechenbeispiel: Ein Schnitt von 0,8 Metern Länge, ein thermisch beeinflusster Streifen von je 25 Millimetern, eine Beschichtungsdicke von 180 Mikrometern, eine Dichte von 1,6 g/cm³ und ein Bleianteil von 15 Prozent.
Volumen: 2 · 800 · 25 · 0,18 mm³ = 7200 mm³ = 7,2 cm³
Masse Beschichtung: 7,2 · 1,6 = 11,5 g
Bleianteil: 11,5 · 0,15 = 1,73 g
Nicht alles davon wird als atembarer Rauch freigesetzt, ein Teil verbleibt als Schlacke oder fällt als grobe Partikel zu Boden. Selbst bei einem freigesetzten Anteil von zwanzig Prozent ergeben sich aber rund 350 Milligramm Blei aus einem einzigen Schnitt.
Verteilt sich diese Menge im Atembereich, liegen die resultierenden Konzentrationen bei ungeschützter Arbeit um Größenordnungen über den zulässigen Werten. Bei einer Hallendemontage mit mehreren hundert Trennschnitten summiert sich das entsprechend.
Die maßgebenden Grenzwerte, also Arbeitsplatzgrenzwerte beziehungsweise die Akzeptanz- und Toleranzkonzentrationen bei krebserzeugenden Stoffen, sind der TRGS 900 und TRGS 910 in der jeweils geltenden Fassung zu entnehmen und projektbezogen zu prüfen.
Rangfolge der Maßnahmen
Die Gefahrstoffverordnung gibt die Reihenfolge vor: Substitution vor technischen, technische vor organisatorischen, organisatorische vor persönlichen Schutzmaßnahmen.
Substitution. Der wirksamste Ansatz ist der Verzicht auf das thermische Verfahren. Mechanisches Trennen mit Stahlbauschere, hydraulischer Schere oder Bandsäge erzeugt keine Metallrauche. Wo die Konstruktion es zulässt, ist das die erste Wahl, insbesondere bei der Zerkleinerung am Boden.
Entschichtung im Schnittbereich. Wird thermisch getrennt, kann die Beschichtung vorher entfernt werden, und zwar auf einem Streifen, der breiter ist als die zu erwartende Wärmeeinflusszone. Verfahren sind Schleifen mit abgesaugter Werkzeugmaschine, Nadeln oder Strahlen unter Einhausung. Wesentlich ist, dass der Entschichtungsvorgang selbst staubdicht abgesaugt wird, weil sonst die Gefährdung nur verlagert wird.
Erfassung an der Quelle. Absaugung unmittelbar am Schnittpunkt, mit beweglichem Erfassungselement, das dem Brenner folgt. Erforderlich ist eine ausreichende Erfassungsgeschwindigkeit im Bereich der Rauchentstehung, wobei mit zunehmendem Abstand die Wirksamkeit rasch abnimmt. Als Anhaltswert gilt, dass sich die Erfassungswirkung mit dem Quadrat des Abstands verschlechtert, weshalb eine Haube, die dreißig Zentimeter statt zehn entfernt steht, praktisch wirkungslos ist.
Filterung. Die abgesaugte Luft wird über Filter geführt, bei krebserzeugenden Stoffen mit entsprechender Abscheideleistung. Eine Rückführung in den Arbeitsbereich ist bei krebserzeugenden Stoffen grundsätzlich unzulässig, es sei denn, die Anforderungen der TRGS 560 an raumlufttechnische Anlagen sind erfüllt.
Lüftung. Bei Arbeiten im Freien wirkt die natürliche Verdünnung günstig, ersetzt die Erfassung an der Quelle aber nicht. In geschlossenen Hallen ist Zwangslüftung erforderlich, wobei der Rauch aufsteigt und sich unter dem Dach sammelt, was bei Arbeiten in der Höhe zur Anreicherung im Aufenthaltsbereich führt.
Organisatorisch. Begrenzung der Expositionszeit, Abgrenzung des Arbeitsbereichs, Zutrittsbeschränkung für Unbeteiligte, Trennung von Arbeits- und Pausenbereich, Verbot von Essen, Trinken und Rauchen im Arbeitsbereich. Der letzte Punkt ist bei Blei besonders relevant, weil die orale Aufnahme über kontaminierte Hände einen erheblichen Anteil der Gesamtbelastung ausmachen kann.
Persönliche Schutzausrüstung. Atemschutz mit partikelfiltrierender Wirkung, bei höheren Belastungen gebläseunterstützt. Bei gleichzeitigem Auftreten von Gasen, etwa Chlorwasserstoff aus Chlorkautschuk, sind Kombinationsfilter erforderlich. Dazu Schutzkleidung, die im Arbeitsbereich verbleibt und getrennt gereinigt wird.
Arbeitsmedizin und Dokumentation
Bei Tätigkeiten mit Blei, Chrom(VI) und Cadmium ist arbeitsmedizinische Vorsorge vorgesehen, bei Blei einschließlich Biomonitoring über die Bestimmung im Blut. Die Beschäftigten sind vor Aufnahme der Tätigkeit zu unterweisen, und bei krebserzeugenden Stoffen ist ein Expositionsverzeichnis zu führen.
Ergänzend sind Arbeitsplatzmessungen sinnvoll, um die Wirksamkeit der Maßnahmen zu belegen. Sie dienen zugleich als Nachweis gegenüber der Aufsicht und im Streitfall.
Abfallseite
Die entfernte Beschichtung, der Schleifstaub, das Filtermaterial und die Absaugrückstände sind schadstoffhaltige Abfälle und entsprechend einzustufen. Bei Blei- und Chromatgehalten oberhalb der Schwellen handelt es sich um gefährliche Abfälle mit Nachweispflicht.
Der Stahl selbst bleibt verwertbar. In der Stahlerzeugung werden Beschichtungsreste im Prozess erfasst, weshalb beschichtete Profile normalerweise ohne vorherige Entschichtung angedient werden können. Bei besonders belasteten Chargen ist das mit dem Abnehmer abzustimmen.
Brandschutz
Nicht zu vergessen: Beim Brennschneiden entsteht Funkenflug über erhebliche Distanzen, und in einer Halle mit alten Dämmstoffen, Staubablagerungen und Holzresten findet er zuverlässig Nahrung. Erforderlich sind Erlaubnisschein für Heißarbeiten, Freiräumen des Bereichs, Abdeckung brennbarer Stoffe, bereitstehende Löschmittel und eine Brandwache, die auch nach Arbeitsende noch mehrere Stunden anhält.
Wie wird die Standsicherheit eines Silos, Bunkers oder einer Rohrbrücke während des abschnittsweisen Rückbaus von oben nachgewiesen, wenn Eigengewicht, Restfüllung und Windangriffsfläche sich gleichzeitig verändern?
Hohe, schlanke Bauwerke sind bei der Demontage ein Sonderfall. Sie haben ein hohes Verhältnis von Höhe zu Grundfläche, ihre Stabilität hängt stark am Eigengewicht, und beim Rückbau von oben verändern sich sämtliche maßgebenden Größen gleichzeitig, teilweise gegenläufig. Was in einem Zwischenzustand entlastet, wirkt im nächsten belastend.
Die konkurrierenden Einflüsse
Beim Abtragen von oben passieren vier Dinge parallel.
Das Eigengewicht nimmt ab. Das reduziert die Normalkraft in Schaft und Gründung, verringert aber auch das stabilisierende Moment gegen Kippen. Bei Bauwerken, deren Standsicherheit im Wesentlichen auf Eigengewicht beruht, ist das ungünstig.
Die Windangriffsfläche nimmt ab, weil das Bauwerk niedriger wird. Das entlastet. Gleichzeitig verringert sich der Hebelarm der Windresultierenden, was zusätzlich günstig wirkt.
Der Böengeschwindigkeitsdruck sinkt mit der Höhe, weil er höhenabhängig ist. Wird die obere Hälfte abgetragen, entfällt der Bereich mit dem höchsten Druck.
Die Restfüllung verhält sich uneinheitlich. Bei Silos und Bunkern liegt häufig noch Material im Trichter oder als Anbackung an der Wand. Dieses Gewicht stabilisiert gegen Kippen, belastet aber gleichzeitig die Wandkonstruktion, deren Tragfähigkeit sich beim Rückbau verringert.
Zusätzlich verändert sich die Struktur selbst. Ringsteifen, Bühnen, Podeste und Anbauten wirken bei Silos aussteifend gegen Beulen. Werden sie entfernt, sinkt die Beulsicherheit des Schafts, obwohl die Last abnimmt.
Nachweis der Kippsicherheit
Grundlage ist die Momentenbilanz um die Kippkante:
M_stand = (G_Bauwerk + G_Füllung) · a
M_kipp = Σ (W_i · h_i)
wobei die Windkraft geschossweise oder abschnittsweise ermittelt und mit dem jeweiligen Hebelarm multipliziert wird.
Die Windkraft je Abschnitt beträgt
W_i = c_f · q_p(z_i) · A_i
mit c_f als Kraftbeiwert und q_p(z_i) als höhenabhängigem Böengeschwindigkeitsdruck.
Für kreiszylindrische Bauwerke ist der Kraftbeiwert von der Reynoldszahl abhängig, weil sich die Umströmung mit der Geschwindigkeit ändert:
Re = v · d / ν
mit d als Durchmesser und ν als kinematischer Viskosität der Luft. Bei glatten Zylindern fällt der Beiwert im überkritischen Bereich deutlich ab. Bei realen Silos mit Rippen, Aufbauten und rauer Oberfläche liegt er höher. Die Oberflächenrauigkeit ist beim Rückbau ausdrücklich zu betrachten, weil ein teilweise zerlegtes Bauwerk mit vorstehenden Blechen und offenen Kanten aerodynamisch ungünstiger ist als der intakte Zylinder.
Ein Rechenbeispiel für ein Stahlblechsilo, Durchmesser 8 Meter, Höhe 24 Meter, Leergewicht 380 kN.
Windkraft überschlägig mit c_f = 0,8, gemittelter q_p = 0,85 kN/m², Angriffsfläche 8 · 24 = 192 m²:
W = 0,8 · 0,85 · 192 = 130,6 kN
Angriffshöhe rund 13 Meter über Fundamentoberkante:
M_kipp = 130,6 · 13 = 1698 kNm
Standmoment bei einem Kipphebel von 4,0 Metern:
M_stand = 380 · 4,0 = 1520 kNm
η = 1520 / 1698 = 0,90
Das leere Silo wäre demnach ohne Verankerung nicht kippsicher. Bei intakter Fundamentverankerung ist das unproblematisch, sobald diese aber im Zuge des Rückbaus gelöst oder freigelegt wird, ändert sich die Lage grundlegend.
Beim Abtragen der oberen zehn Meter reduziert sich sowohl das Gewicht als auch die Windfläche. Der entscheidende Punkt: Beide Größen ändern sich nicht proportional. Das Gewicht sinkt linear mit der abgetragenen Blechfläche, das Kippmoment dagegen überproportional, weil sowohl Fläche als auch Hebelarm abnehmen. Der Rückbau von oben wirkt für die Kippsicherheit deshalb in der Regel günstig, was ihn erst praktikabel macht.
Nachweis der Restfüllung
Bei Silos und Bunkern ist die Füllung vor Beginn zu klären. Zu unterscheiden sind freies Schüttgut, Anbackungen an der Wand und Brückenbildung im Trichter.
Der Silodruck folgt nicht dem hydrostatischen Verlauf, sondern der Janssen-Gleichung, weil ein Teil der Last über Wandreibung abgetragen wird:
p_v(z) = (γ · R / (μ · K)) · (1 − e^(−μ·K·z/R))
mit γ als Schüttdichte, R als hydraulischem Radius, μ als Wandreibbeiwert und K als Horizontallastverhältnis. Der Vertikaldruck strebt mit zunehmender Tiefe einem Grenzwert zu, statt linear zu wachsen.
Praktisch bedeutet das: Ein erheblicher Teil des Schüttgutgewichts hängt an der Wand und nicht auf dem Boden. Wird die Wand oberhalb abgetragen oder geschwächt, kann Material nachrutschen. Brückenbildungen im Trichter sind besonders gefährlich, weil sie unter Umständen erst dann zusammenbrechen, wenn jemand daran arbeitet.
Aus diesem Grund werden Silos vor der Demontage vollständig entleert, und die Entleerung wird kontrolliert, nicht angenommen. Wo Anbackungen verbleiben, sind sie im Gewicht anzusetzen und bei der Reihenfolge zu berücksichtigen.
Beulen und lokale Stabilität
Bei dünnwandigen Stahlkonstruktionen ist nicht die Festigkeit maßgebend, sondern die Beulstabilität. Die kritische Beulspannung eines Kreiszylinders unter Axialdruck beträgt
σ_cr = 0,605 · E · t / r
mit t als Wanddicke und r als Radius.
Für t = 6 mm und r = 4000 mm folgt
σ_cr = 0,605 · 210.000 · 6 / 4000 = 190,6 N/mm²
Dieser Wert gilt für die ideale Schale. Reale Konstruktionen mit Imperfektionen, Beulen aus der Nutzung, Korrosionsabtrag und Anschlussdetails erreichen nur einen Bruchteil davon, weshalb erhebliche Abminderungen anzusetzen sind.
Für den Rückbau folgt daraus zweierlei. Erstens verringert Korrosionsabtrag die Wanddicke, und t geht linear in σ_cr ein. Zweitens wirken Ringsteifen und Bühnen beulstabilisierend, indem sie die maßgebende Beullänge begrenzen. Werden sie vor dem Schaft entfernt, sinkt die Beulsicherheit, obwohl noch nichts am Schaft selbst gemacht wurde.
Kritisch ist außerdem der Zustand mit einseitig geöffneter Schale. Ein Zylinder trägt über seine Ringwirkung. Wird ein vertikaler Streifen herausgeschnitten, entfällt der Ringschluss, und die Restschale verhält sich wie eine gekrümmte Platte mit erheblich geringerer Tragfähigkeit.
Rohrbrücken
Bei Rohrbrücken kommen eigene Punkte hinzu. Die Rohre wirken häufig aussteifend für das Tragwerk, weshalb ihre Demontage die Stabilität des Traggerüsts verändert. Restmedien in den Leitungen sind vor dem Trennen zu klären, weil Rückstände unter Druck stehen oder brennbare beziehungsweise toxische Stoffe enthalten können.
Die Auflagerkonstruktion ist zu betrachten. Rohrbrücken haben Festpunkte und Gleitlager, die die Temperaturdehnung aufnehmen. Wird ein Feld entfernt, kann das benachbarte Feld seinen Festpunkt verlieren und horizontal frei werden.
Verfahren und Ablauf
Für den Rückbau von oben kommen mehrere Verfahren in Betracht.
Abtragen mit Kran und Zerlegen in Segmente, wobei jedes Segment vor dem letzten Trennschnitt angeschlagen wird. Bei großen Höhen kommen Kletterkrane oder auf dem Bauwerk aufgesetzte Geräte zum Einsatz, wofür die Tragfähigkeit der Restkonstruktion nachzuweisen ist.
Ablassen ganzer Abschnitte über Litzenhebersysteme, die kontrolliert und langsam arbeiten.
Kontrolliertes Umlegen nach vorbereitetem Trennschnitt, wenn ausreichend Fallfläche vorhanden ist und die Kipprichtung sicher festgelegt werden kann.
Für jeden Zwischenzustand wird nachgewiesen: Kippsicherheit, Beulstabilität des verbleibenden Schafts, Tragfähigkeit unter Gerätelasten und Standsicherheit bei voller Windlast über Nacht.
Der Grundsatz lautet auch hier: Ein Bauwerk, das in seinem Endzustand vierzig Jahre stand, ist in keinem der Zwischenzustände automatisch standsicher. Jeder einzelne davon ist zu rechnen.